车间里每天都在“忙”,但忙完之后,产成品却不一定增加。很多生产经理都有这种困惑:设备在转、人员在动、物料在流,但交付周期却越来越长,利润越来越薄。问题往往不在员工不努力,而在于生产过程中大量看不见的浪费在持续消耗资源。本文把精益生产中经典的七大浪费,翻译成车间里可以直接观察到的现象,并给出一套判定清单和现场观察动线,供你在推行现场改善前做诊断时参考。
为什么要先“看见浪费”再谈改善
改善的前提是发现问题。如果连浪费在哪里都不清楚,改善动作就容易变成“乱打拳”。许多企业在推行精益时,第一反应是买设备、上系统、定制度,却忽略了最基本的动作——到现场去看。
浪费的本质是“不产生价值的活动”。一件产品从原材料到交付客户,只有少数动作真正创造了价值,比如改变形状、组装、检验(部分情况下)。其余时间,产品要么在等待、要么在搬运、要么在返修。这些不创造价值的活动,就是浪费。
但浪费往往被“正常生产”的外衣掩盖。工人手里有活干,不等于创造价值;设备在运转,不等于输出有效产出。只有先把浪费“翻译”成可观察的现象,改善才有明确的靶点。
七类浪费的现场识别特征
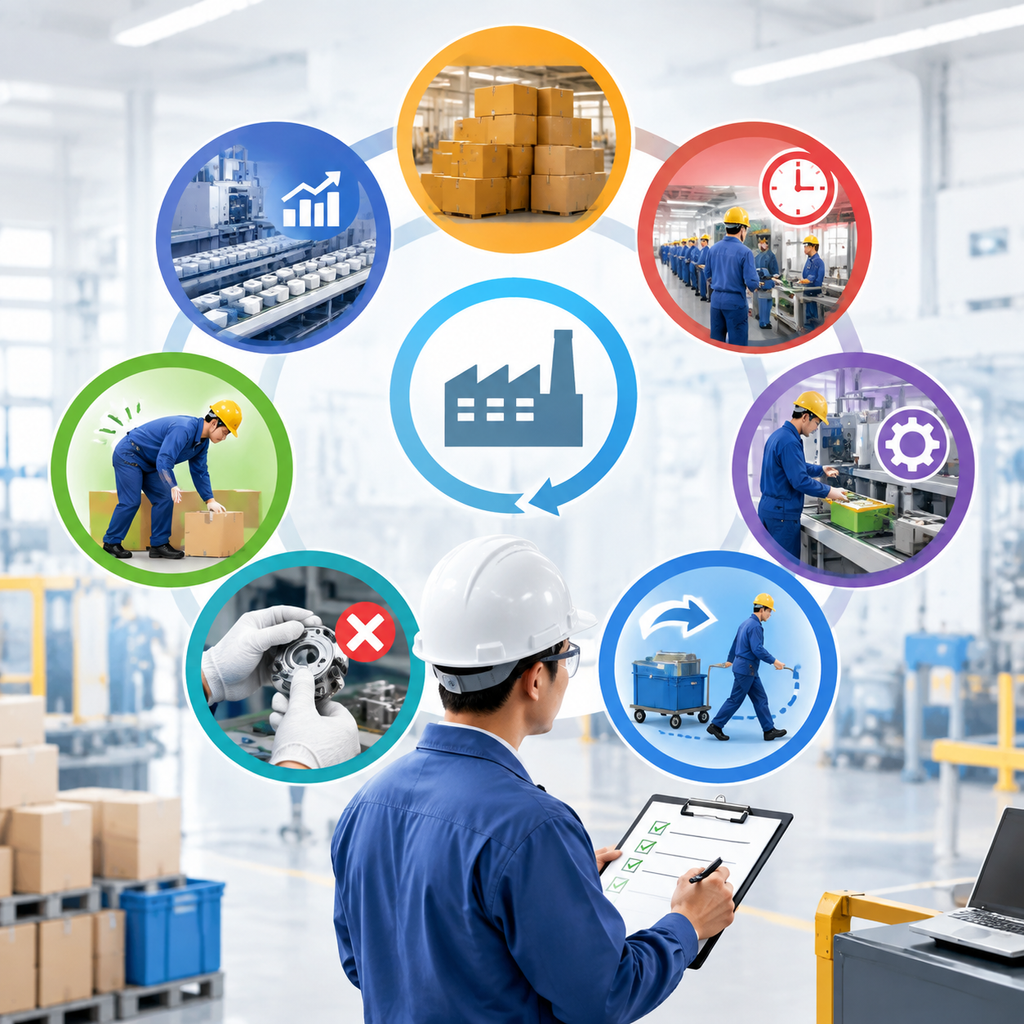
精益生产把制造现场的浪费归纳为七类。以下逐一给出每类浪费在现场可观察到的具体表现,以及判定为浪费的参考标准。
| 浪费类型 | 现场可观察的现象 | 判定参考标准 |
|---|---|---|
| 过量生产 | 工序间在制品堆积、提前生产、按预测而非按订单生产 | 后工序不需要时仍继续生产 |
| 等待 | 操作员站在设备旁无事可做、设备空转、上下工序节拍不一致 | 人员或设备在有效工作时间内无产出 |
| 搬运 | 物料频繁转运、叉车来回空跑、工位间距离过长、中转仓过多 | 物料移动距离超过加工所需最短路径 |
| 过度加工 | 多余的外观处理、过高的精度要求、重复检验、不必要的工序 | 客户未要求但仍在执行的加工步骤 |
| 库存过多 | 原材料仓、半成品仓、成品仓堆满,呆滞料长期不动 | 库存周转天数明显高于行业合理水平 |
| 动作浪费 | 员工弯腰、转身、伸手过远、寻找工具、重复拿放 | 动作幅度超过作业标准所规定的最小范围 |
| 不良品返修 | 返工区堆满待返修品、检验员频繁标记不合格品、客户投诉增多 | 一次合格率低于目标值或持续波动 |
过量生产:最隐蔽的浪费
过量生产被认为是七种浪费中最严重的一种,因为它会掩盖其他所有浪费。现场表现为:前工序不管后工序是否需要,按固定批量生产;工位旁堆着大量半成品;计划表上排产数量超出实际需求。
判定要点:如果后工序暂停,前工序仍在运转,即为过量生产。正常工艺损耗不在此列,比如冲压件的边角料、注塑的水口料,这些属于工艺性损耗,不是过量生产。
等待:最容易观察的浪费
等待浪费最直观。操作员站在设备旁看着机器运转,实际上只是在“看”,没有附加任何价值。还有两种等待容易被忽略:一是设备故障后等待维修,二是换型时等待调整。
判定要点:统计一个班次内,人员和设备的实际有效工作时间占比。如果有效工作时间低于可接受的基准,就存在等待浪费。
搬运与动作:两类常被混淆的浪费
搬运浪费指物料在工序间的移动,动作浪费指操作员在工位内的身体动作。前者涉及物流路线,后者涉及作业姿势。区分这两类浪费的意义在于改善手段不同:搬运浪费需要通过调整布局、优化物流路线来解决;动作浪费需要通过改善工装夹具、优化作业顺序来解决。
判定要点:搬运浪费看“物料移动是否必要”,动作浪费看“人体动作是否最小化”。比如,物料从仓库到工位需要运输,这是必要的搬运;但物料卸下后又搬到另一个暂存区,再搬回同一工位,这是多余的搬运。
库存、过度加工与不良品:三类“慢性病”
库存过多是结果性浪费,往往由过量生产、等待、搬运等问题共同造成。过度加工是“精益没学好”的典型表现,比如客户只需要表面粗糙度Ra3.2,却按Ra1.6去加工。不良品返修则是质量管理失效的直接后果,返修不仅消耗工时,还占用设备、场地和检验资源。
判定要点:库存看周转率,过度加工看客户需求规格,不良品看一次合格率。
区分“正常工艺损耗”与“可改善浪费”
并非所有看起来像浪费的现象都值得改善。有些是工艺本身决定的,属于正常损耗,强行消除反而会带来质量问题或成本上升。
| 类别 | 典型例子 | 处理方式 |
|---|---|---|
| 正常工艺损耗 | 金属切削产生的切屑、注塑水口料、热处理氧化层 | 优化工艺参数,但不以 “零损耗” 为目标 |
| 可改善浪费 | 过量生产、等待、多余搬运、返修 | 通过管理改善和技术改善逐步消除 |
判定方法:问自己一个问题——如果技术条件不变、设备不变、工艺不变,这个现象是否还能通过管理手段减少?如果能,就是可改善浪费;如果必须改变工艺或设备才能消除,就是正常工艺损耗,只能通过技术升级来优化,而非现场管理能解决。
判断浪费优先级的三个筛子
现场观察会发现多种浪费,但资源有限,不可能同时改善所有问题。需要用三个筛子来过滤优先级。
第一个筛子:影响程度。 看这种浪费对交付、质量、成本的影响有多大。影响面越大的浪费,优先级越高。比如,等待浪费导致整条产线停产,显然比某个工位的动作浪费更紧急。
第二个筛子:发生频率。 是偶发还是持续?偶发的搬运浪费可以暂时搁置,持续存在的等待浪费需要优先处理。
第三个筛子:改善难度。 有些浪费很容易消除,比如调整工位布局减少搬运距离;有些浪费需要跨部门协作、改造设备甚至更换工艺,难度较大。优先选择“影响大、频率高、易改善”的浪费作为突破口。
现场观察动线与记录方式
观察浪费不能只站在一个工位前看。如果只盯着单个工位,容易把局部问题放大,而忽略了工位之间的衔接问题。建议按以下方式设计观察动线。
动线设计原则: 从原材料入口到成品出口,沿产品流动方向走完全程。重点关注:物料在工序间的传递方式、在制品的存放位置、人员的移动路线、设备的运行状态。如果产品种类多,选一个产量最大或问题最多的产品族进行全流程观察。
观察节奏: 建议分两轮。第一轮快速走完全程,了解整体流动状态;第二轮在关键工位停留较长时间,观察一个完整作业循环。观察时间应覆盖换班、就餐前后、设备换型等特殊时段,这些时段的浪费往往更明显。
记录表结构:
| 列名 | 记录方式 |
|---|---|
| 观察位置 | 填写车间区域、产线编号、工位号 |
| 浪费类型 | 从七类中选择对应类型 |
| 现象描述 | 客观记录 “看到什么”,不写判断 |
| 发生时间 | 记录发生时段,便于分析频率 |
| 涉及人员 / 设备 | 记录相关操作员或设备编号 |
| 可能原因 | 初步推测,标注 “待验证” |
| 备注 | 其他需要说明的信息 |
记录时注意:只写事实,不写评价。比如“操作员等待3分钟”,而不是“操作员偷懒”。现象描述越客观,后续分析越准确。
识别结果如何转成改善课题
观察记录完成后,需要把浪费现象转化为可执行的改善课题。转化过程分为三步。
第一步:归类汇总。 把观察记录按浪费类型归类,统计各类浪费的发生频次和影响程度。
第二步:根因分析。 对高频次、高影响的浪费现象,用5Why或鱼骨图等方法追溯根本原因。比如,等待浪费的根因可能是设备故障率高、换型时间长、物料配送不及时,也可能是排产计划不合理。根因不同,改善方向完全不同。
第三步:设定课题。 将根因分析结果转化为具体的改善课题。课题需要符合可衡量、有时限、有责任人的原则。但注意,改善课题的目标设定要基于现状数据,而不是拍脑袋定一个“降本百分之多少”的数字。
常见误判:把正常损耗当成浪费
现场诊断中最容易出现两类误判。
误判一:把工艺损耗当浪费。 比如,机加工产生的切屑是工艺性损耗,强行减少切削余量可能导致工件报废。这类问题只能通过改善刀具、优化工艺来解决,不能当作现场浪费来管理。
误判二:把必要动作当浪费。 比如,质检员对关键尺寸