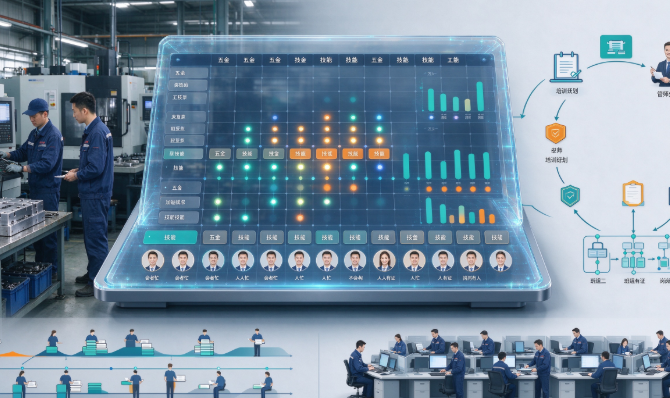
五金冲压、注塑成型这类零部件加工企业,车间里常出现一种“会的人忙不过来,不会的人插不上手”的窘境。老师傅心里有数但说不出来,新员工靠“偷师”慢慢摸索,培训经理想组织学习却不知道从哪个岗位、哪个人开始。岗位技能矩阵(Skill Matrix)正是用来回答三个基本问题的工具:每个岗位需要哪些技能?现有人员掌握了哪些技能?距离“人人有证、岗岗有人”还差多少?它不是一张挂在墙上的表格,而是一套把岗位要求、人员能力、培养计划和带教责任串起来的管理机制。本文从概念入手,厘清它和培训计划、带教机制的关系,并给出在五金与注塑场景下可落地的构建思路。
技能矩阵不是“人员花名册”,而是一张动态的能力地图
很多企业第一次接触技能矩阵时,容易把它理解成“员工会什么就填什么”的登记表。这种理解只对了一半。技能矩阵的起点确实是盘点现状,但它的核心价值在于“对照”——把岗位要求的技能清单和员工当前的技能水平放在同一张表上,才能看出差距在哪里、短板在哪个环节、谁可以带谁。
在五金与注塑类企业里,岗位技能通常分为三类:
| 技能类别 | 典型内容(五金冲压示例) | 典型内容(注塑成型示例) |
|---|---|---|
| 操作类技能 | 冲床上下模、送料机调试、冲压参数设定 | 注塑机开机、上模下模、料筒温度设定、机械手操作 |
| 质量类技能 | 首件检验、卡尺 / 高度规使用、外观判定标准 | 注塑件外观检验、尺寸测量、缩水 / 飞边等缺陷识别 |
| 维护与异常类技能 | 日常点检、简单故障判断、模具刃口磨损识别 | 模具保养、热流道温度异常判断、螺杆异响排查 |
每一类技能还可以再划分等级。常用的做法是四级或五级刻度,例如“了解、会做、熟练、能带人”四级。关键在于,等级描述必须对应可观察的行为,而不是模糊的感觉。比如“熟练”不是“做了三年”,而是“能独立完成换模并调出合格首件,且过程不需要他人指导”。
为什么五金与注塑企业比组装型工厂更需要技能矩阵?
五金冲压和注塑成型属于典型的“工艺主导型”生产,技能藏在设备参数、模具特性和材料特性里。这类企业的培训难点有三个突出特征。
第一个特征是隐性知识占比高。冲压的模具调试、注塑的工艺窗口调整,很多诀窍存在于老师傅的手感和经验里,没有形成书面文件。一旦老师傅请假或离职,生产质量立刻波动。技能矩阵能把“谁会做”显性化,为隐性知识的传承提供依据。
第二个特征是岗位轮换需求真实存在。订单波动时,企业需要在冲压线和注塑线之间调配人员;同一车间内,不同机台、不同吨位设备的操作要求也不同。没有技能矩阵,人员调配只能靠“感觉谁行”,容易造成质量事故。
第三个特征是培训投入容易“撒胡椒面”。培训经理常常收到各部门的零散需求,却无法判断哪个岗位最缺人、哪项技能最紧缺。技能矩阵把需求变成数据,让培训预算和带教精力能向关键缺口倾斜。
三个常见误区:把表格填满,不等于机制建好
误区一:技能矩阵是人力资源部门的事。实际上,技能矩阵的源头在车间。岗位技能清单必须由生产部门和技术部门共同定义,人力资源部门负责提供工具和流程支持。如果由HR闭门造车,做出来的矩阵大概率脱离实际。
误区二:等级评定靠“感觉打分”。车间主管给下属打“熟练”或“一般”,如果没有客观依据,矩阵就失去公信力。评定的依据应该是现场观察、实操作业、理论问答或质量数据,而不是“我觉得他行”。
误区三:矩阵建完就束之高阁。技能矩阵的价值在于持续使用——每月更新、每季度评审、每次人员变动后调整。如果一年才更新一次,矩阵很快就和现实脱节,沦为墙上的装饰。
落地四步法:从岗位梳理到带教机制
第一步,梳理关键岗位的技能清单。选定车间内的关键岗位(如冲压调机员、注塑技术员、质检员),组织生产主管、技术骨干和资深操作工共同列出该岗位需要的技能项。每个岗位的技能项建议控制在8~12项,过多则难以维护,过少则无法反映真实要求。
第二步,设计等级标准与评定方式。每个技能项定义2~4个等级,并为每个等级写出一条可验证的行为描述。评定方式建议采用“实操考核+现场问答+质量记录”组合,避免单一来源。
第三步,实施人员技能盘点并绘制矩阵。将员工姓名和技能项组成矩阵表,用不同颜色或符号标注等级。盘点完成后,识别三类关键信息:关键岗位是否有“单点依赖”(只有一个人会)、哪些技能项整体薄弱、哪些员工具备带教潜力。
第四步,把矩阵和带教机制联动。技能矩阵中的“能带人”等级,就是带教师傅的候选池。每位新员工或转岗员工,根据目标岗位的技能差距,指定对应的带教师傅,并明确带教周期和阶段目标。
带教机制设计:技能矩阵是“地图”,带教是“导航”
技能矩阵回答“差什么”,带教机制回答“怎么补”。两者必须配合使用,缺一不可。在五金与注塑车间,带教机制的设计有三个关键点。
带教关系要基于技能差距匹配。不是随便指定一个老员工带新人,而是要看新人的技能缺口和师傅的强项技能是否对应。一个擅长注塑调机但不擅长模具保养的师傅,不适合被安排去带“模具保养”这一项。
带教过程要有阶段检查点。以注塑技术员为例,可以设定四周、八周、十二周三个检查点,每个检查点对应一组技能项的实操考核。考核通过后,技能矩阵同步更新,形成“带教—考核—更新—再带教”的闭环。
带教师傅要有激励和退出机制。带教是额外责任,企业需要给予相应的认可。同时,如果带教师傅连续两次带教考核不达标,应调整带教任务,避免“师傅不愿教、徒弟学不会”的僵局。
案例参考:技能矩阵在五金与注塑车间的典型应用方式
以下为通用化示例,不代表具体客户数据。某五金冲压企业,车间有冲压操作工、调机员、质检员三个关键岗位。企业先组织技术骨干梳理出每个岗位的技能清单,再将技能等级分为“了解、会做、熟练、能带人”四级。盘点后发现,调机员岗位存在明显的“单点依赖”——只有一位老师傅能独立完成复杂模具的调试。企业据此安排了两名年轻操作工作为带教对象,由该老师傅分阶段带教,并设定了每阶段的实操考核项目。同时,质检员的技能矩阵显示“首件检验”项整体偏弱,企业据此调整了当季度的培训重点。整个过程中,技能矩阵既是需求分析的依据,也是带教成果的验收标准。
常见问题
问题一:技能矩阵应该覆盖所有岗位,还是先做关键岗位?
建议先从关键岗位开始。五金与注塑车间里,调机员、技术员、质检员这类岗位技能复杂度高、对产品质量影响大,优先建立矩阵。普通操作工岗位技能相对简单,可以后续逐步覆盖。先做深做透两三个关键岗位,比一次性铺开所有岗位更有效。
问题二:技能等级评定由谁来执行,如何保证公平?
评定应由车间主管、技术骨干和人力资源部门三方共同参与。车间主管负责日常观察和实操考核,技术骨干负责技能标准的技术把关,人力资源部门负责流程和记录管理。等级评定必须有可验证的行为依据,避免凭印象打分。建议每次评定后保留实操记录或考核表,作为后续争议的追溯依据。
问题三:技能矩阵多久更新一次?
日常情况下每月更新一次,记录新取得的上岗资格和技能等级变化。出现人员离职、转岗、新设备导入、新工艺应用等情况时,应即时触发更新。每季度建议做一次系统性评审,检查技能清单是否需要增减、等级标准是否需要调整。
数据说明
本文关于技能矩阵与带教机制的方法论,基于华菁企管在制造业咨询项目中积累的通用实践总结。文中案例为去标识化的通用示例,不涉及具体客户经营数据。文中未引用任何外部行业报告或统计数据,所有表述均为方法论层面的定性分析。